
複数メーカーの設備が混在する板金・溶断の現場であれば、「ソフトを統一してシンプルにしたい」と検討されることがあるのではないでしょうか。
機械ごとにソフトと担当が分かれ、設備が増えるほどに担当の固定、機械の振り替え、切断ルールのばらつきといった困りごとが増えます。
しかしソフトを統一しても、ポストプロセッサや切断条件など、機械ごとに個別の調整が残ることも少なくないようです。
同じ部品でも、機械が変わるとソフトも手順も変わる。
レーザー機は一つのソフト、ガス・プラズマ機は別のソフトで、それぞれに担当者がいる。
設備の増設や入れ替えを重ねてきた現場では、珍しくない状況です。それは、その時々に最適と考えた判断の積み重ねでもあります。
本記事では、設備とソフトが分かれている現場で起きる課題を6つの場面に整理し、ソフトを統一したときに変わること・残ること、統一の前に確認したい5つの点、判断の進め方を解説します。
混在する現場で見られる設備とソフトの組み合わせ例
多くの現場では、機械ごとにメーカー純正のCAD/CAMソフトまたは別のCAD/CAMネスティングソフトを使い分けています。
最も多い構成は、薄板用のレーザー機と、厚板用のガス・プラズマ機の併設です。
レーザー機だけでも、増設や入れ替えの時期によって、メーカーが複数に分かれることがあります。
また、別の工場や重工・航空系の現場では、ウォータージェット、ルータ、タレットパンチが加わる場合もあります。
ガス・プラズマ機では、汎用のネスティングソフトを別に使っていることも多く見られます。
この構成では、機械とソフトが結び付き、ソフトごとに操作できる人が決まっていきます。
その結果、次の6つの課題が起きがちです。
混在環境で起きる6つの課題
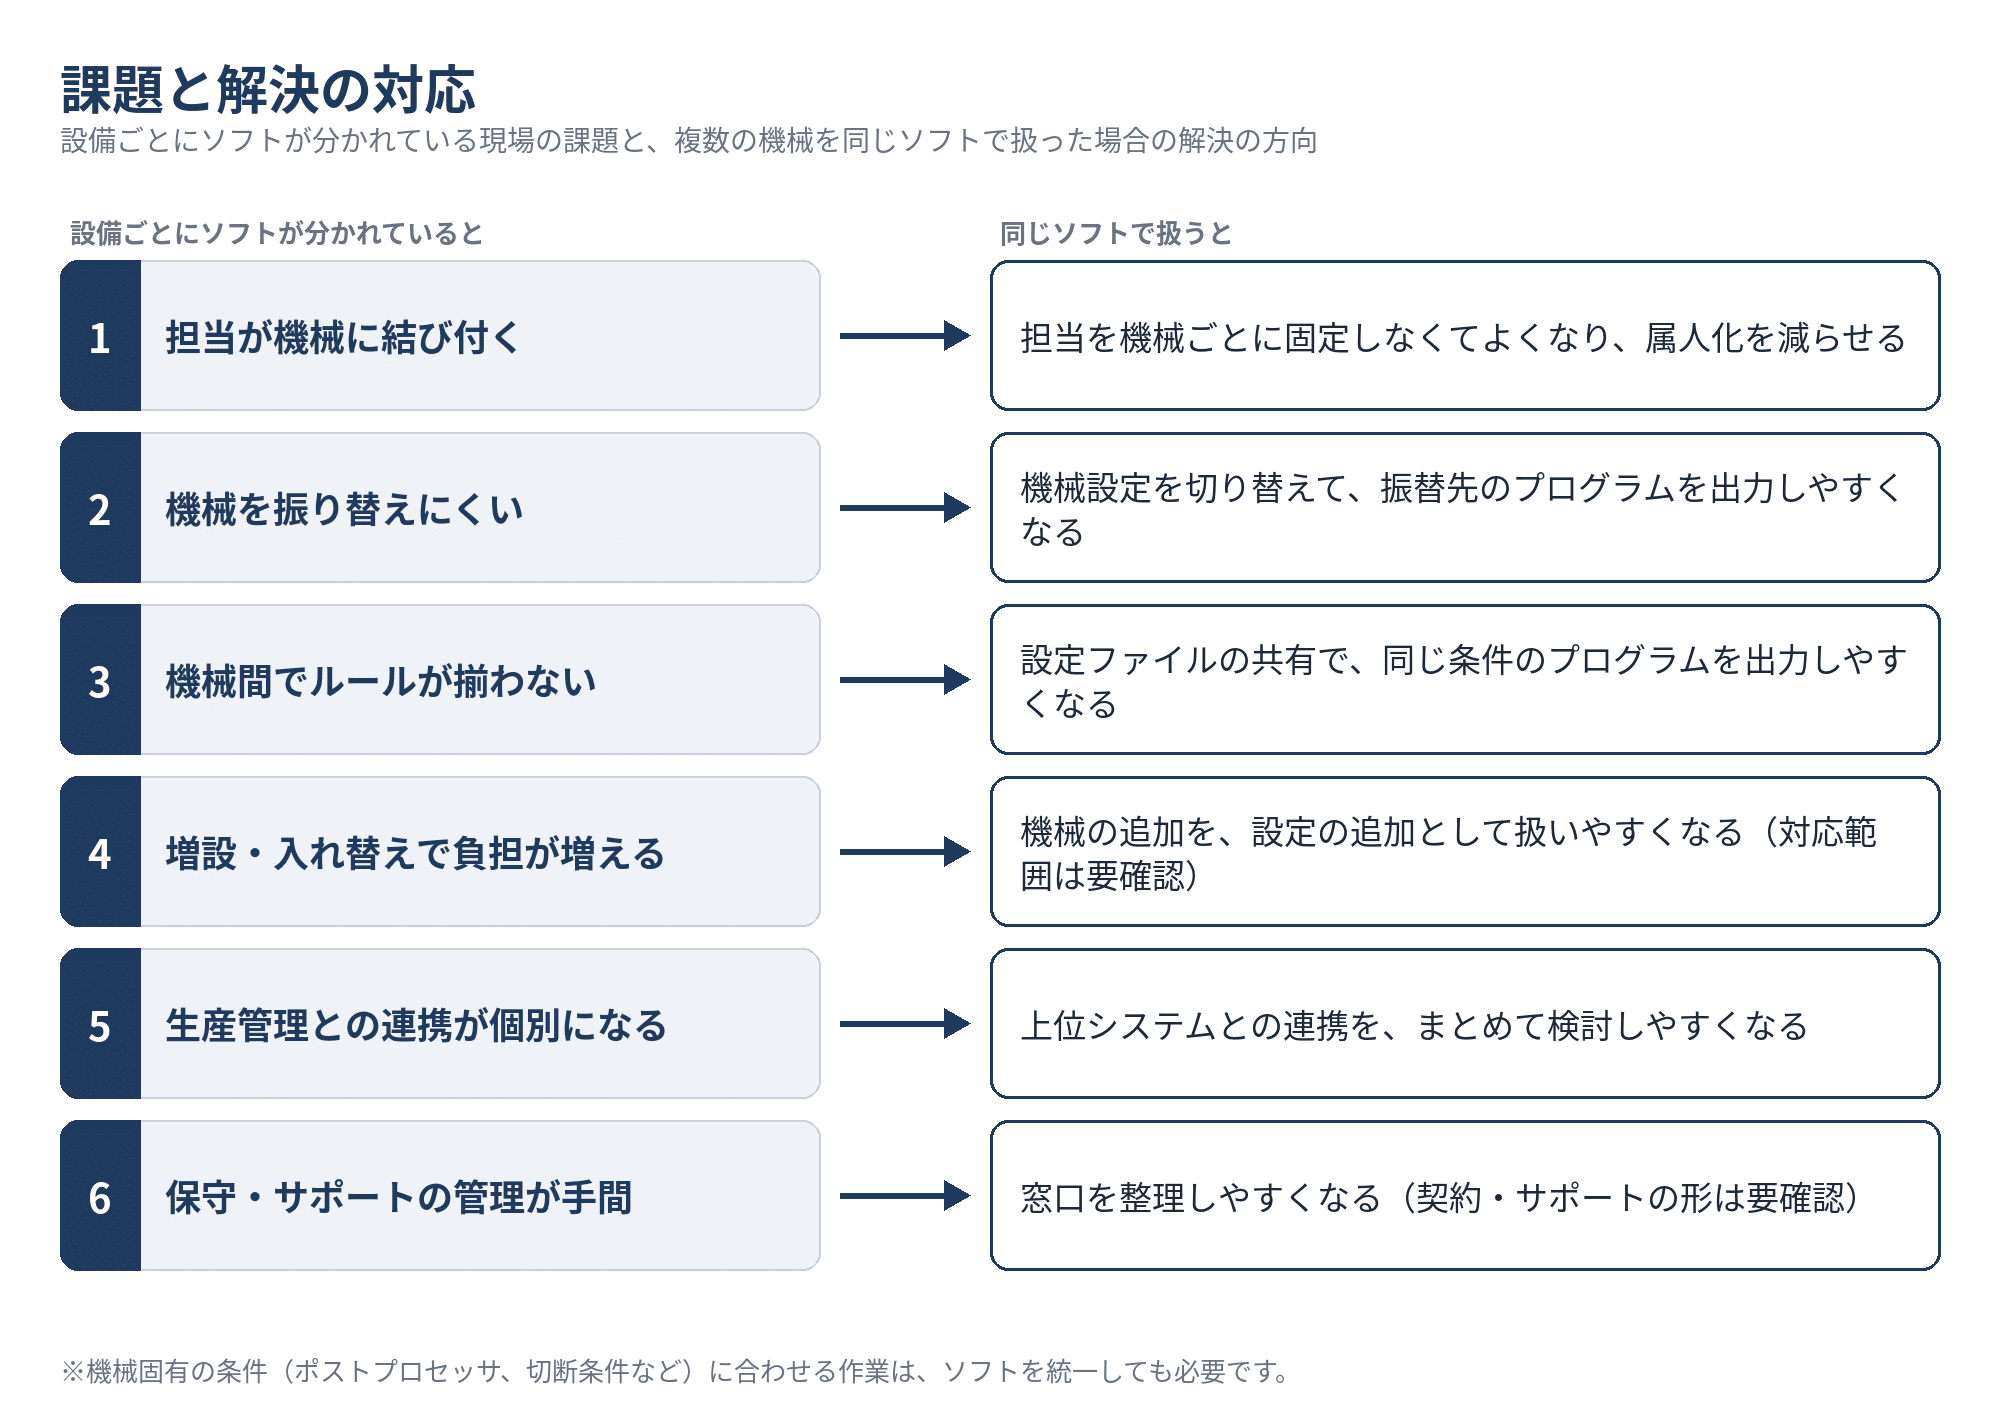
困りごとは、担当、機械の振り替え、切断ルール、増設、生産管理との連携、保守の6つの場面に現れます。
ソフトを統一すると、課題はどう変わるのか
複数の機械を同じソフトで扱い、機械ごとの違いを設定として管理すると、6つの課題の多くは軽くなる方向にあります。ただし、機械ごとの条件に合わせる作業は残ります。次の章で、その範囲を整理します。
課題ごとの変化を、図1にまとめます。
SigmaNESTでは、次のような解決を想定しています。
統一しても必要な個別の「チューニング」
部品データの作成と取り込み、ネスティング、切断経路の作成、レポート、操作方法は、機械が違っても同じように扱えます。
一方で、ポストプロセッサ、切断条件、固有機能、パッケージ、実機での検証は、機械ごとの個別の対応が必要です。
同じように扱える部分は、次の5つです。
個別の調整が必要な部分は、次の5つです。
「多くのメーカー・機種に対応」という表現は、この個別の調整を前提にしています。メーカー、機種、年式、ポストプロセッサ、パッケージによって条件が変わるため、対応の範囲は個別の確認が必要です。
ソフトを統一する前に確認しておくべき5つのポイント
上記を踏まえ、「個別の対応」がどこまで行き届いているか、これを統一ソフト選びのチェックポイントとしておくことがおすすめです。
これらで少しでもボトルネックがあるようでしたら、統一によって得られる効果性を今一度確認しても良いでしょう。
統一するかどうかは、どの順序で判断するのか
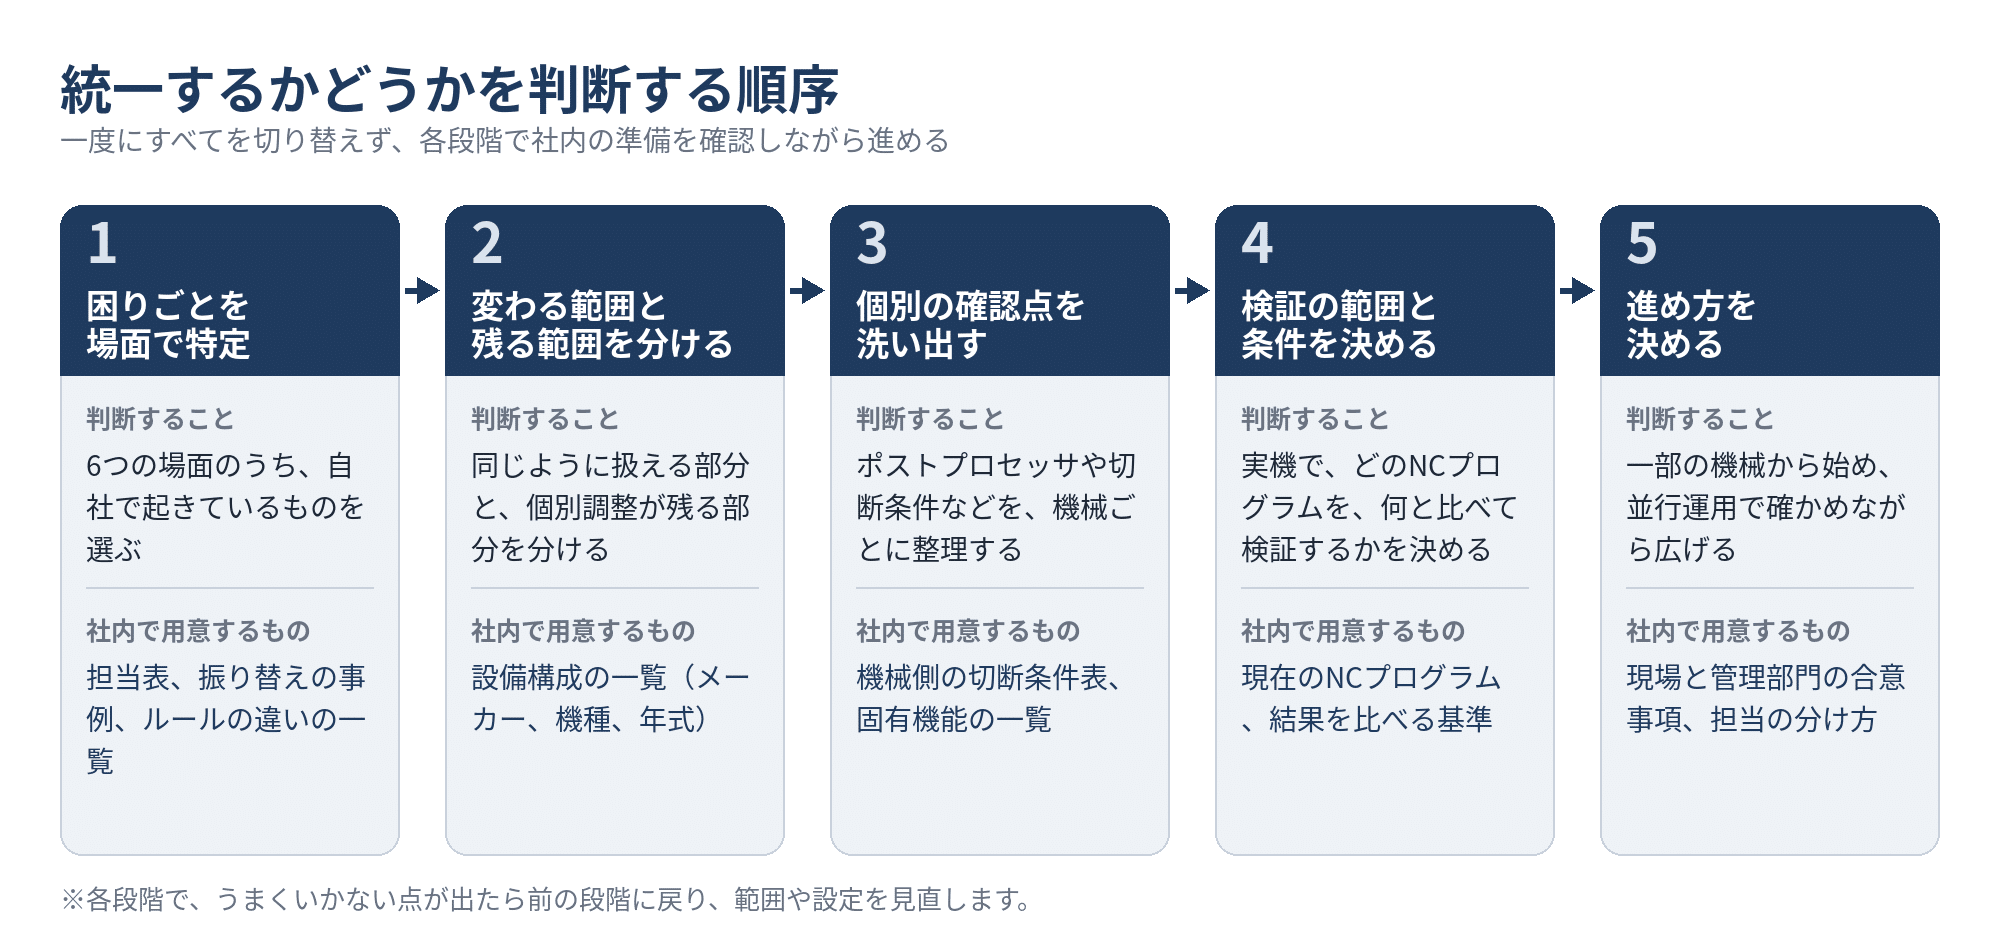
こうした統一の効果性、関連するコストの見極めと合わせて、「統一すべきかどうか」には、以下の順番で考えてみると、「何をどのように解決すべきか」がよりクリアになります。
困りごとを場面で特定する
前の章の6つの場面のうち、自社で起きているものを選びます。社内で用意するもの:担当表、機械の振り替えが起きた事例、ルールの違いの一覧。
変わる範囲と残る範囲を切り分ける
機械ごとに、同じように扱える部分と、個別の調整が残る部分を分けます。社内で用意するもの:設備構成の一覧(メーカー、機種、年式、NC装置)。
個別に確認する点を洗い出す
ポストプロセッサ、切断条件、固有機能、パッケージの条件を、機械ごとに整理します。社内で用意するもの:機械側の切断条件表、使っている固有機能の一覧。
検証の範囲と条件を決める
実機で、どのNCプログラムを、何と比べて検証するかを決めます。社内で用意するもの:現在のNCプログラム、切断結果を比べる基準。
進め方を決める
対象の機械と順序を決め、一部の機械から始めて、並行運用で確かめながら広げます。うまくいかない点が出たら、前の段階に戻って見直します。社内で用意するもの:現場と管理部門の合意事項、担当の分け方。
導入後の具体的な移行の流れは、下記のページもぜひ参考にしてみてください:
関連ページ:複数メーカー設備の統一運用(現場を止めずに行える移行の流れ)
ソフトの統一に役立つこれまでの事例
下記に、工場ごとに異なるCAD/CAMをSigmaNESTで統一した事例と、複数メーカーの設備が混在する環境でソフトを統一した事例をご紹介します。
事例に示される効果は、加工内容、設備構成、材料、運用条件によって異なります。
しかし、どの設備から始めたか、現場と管理部門でどのように合意するようになったか、などの実際の情報は貴社の進め方を考える材料になるかと存じます:
ソフト統一をシミュレーションして、失敗のない環境改善を
ソフトの統一は効果が大きい一方で、小さな作業ではありません。ポイントは次の4つです。
まとめると、以下のポイントが肝要です:
複数メーカーの設備を同じソフトで扱えるか、どこまで対応できるかは、メーカー、機種、年式によって異なります。シグマテックジャパンでは、お使いの設備の構成を伺ったうえで、対応の範囲と進め方を一緒に整理します。
ご希望に応じて、ヒアリングのミーティングもご用意できますので、どうぞお気軽にご連絡ください。
対応機種を確認・相談する →この記事について
監修:シグマテックジャパン株式会社