
복수 메이커의 설비가 혼재하는 판금·용단의 현장이라면, 「소프트를 통일해 심플하게 하고 싶다」라고 검토되는 일이 있는 것은 아닐까요.
기계마다 소프트와 담당이 나뉘어 설비가 늘어날수록 담당의 고정, 기계의 이체, 절단 룰의 편차 등 곤란함이 늘어납니다.
그러나 소프트를 통일해도, 포스트 프로세서나 절단 조건 등, 기계마다 개별의 조정이 남는 일도 적지 않은 것 같습니다.
같은 부품에서도 기계가 바뀌면 소프트도 순서도 바뀐다.
레이저기는 하나의 소프트, 가스·플라스마기는 다른 소프트로, 각각에 담당자가 있다.
설비의 증설이나 교체를 거듭해 온 현장에서는, 드물지 않은 상황입니다. 그것은 때때로 최선이라고 생각한 판단의 겹쳐지기도 합니다.
본 기사에서는, 설비와 소프트가 나뉘어져 있는 현장에서 일어나는 과제를 6개의 장면에 정리해, 소프트를 통일했을 때에 바뀌는 것·남는 것, 통일 전에 확인하고 싶은 5개의 점, 판단의 진행 방법을 해설합니다.
혼합 현장에서 볼 수 있는 설비와 소프트의 조합 예
많은 현장에서는, 기계마다 메이커 순정의 CAD/CAM 소프트 또는 다른 CAD/CAM 네스팅 소프트를 구분하고 있습니다.
가장 많은 구성은 박판용 레이저기와 후판용 가스·플라스마기의 병설입니다.
레이저 기계만으로도, 증설이나 교체의 시기에 의해, 메이커가 복수로 나누어지는 일이 있습니다.
또, 다른 공장이나 중공·항공계의 현장에서는, 워터 제트, 라우터, 터렛 펀치가 더해지는 경우도 있습니다.
가스·플라스마기에서는, 범용의 네스팅 소프트를 따로 사용하고 있는 일도 많이 볼 수 있습니다.
이 구성에서는 기계와 소프트가 연결되어 소프트마다 조작할 수 있는 사람이 정해져 갑니다.
그 결과 다음 6가지 과제가 발생하기 쉽습니다.
혼합 환경에서 발생하는 6가지 과제
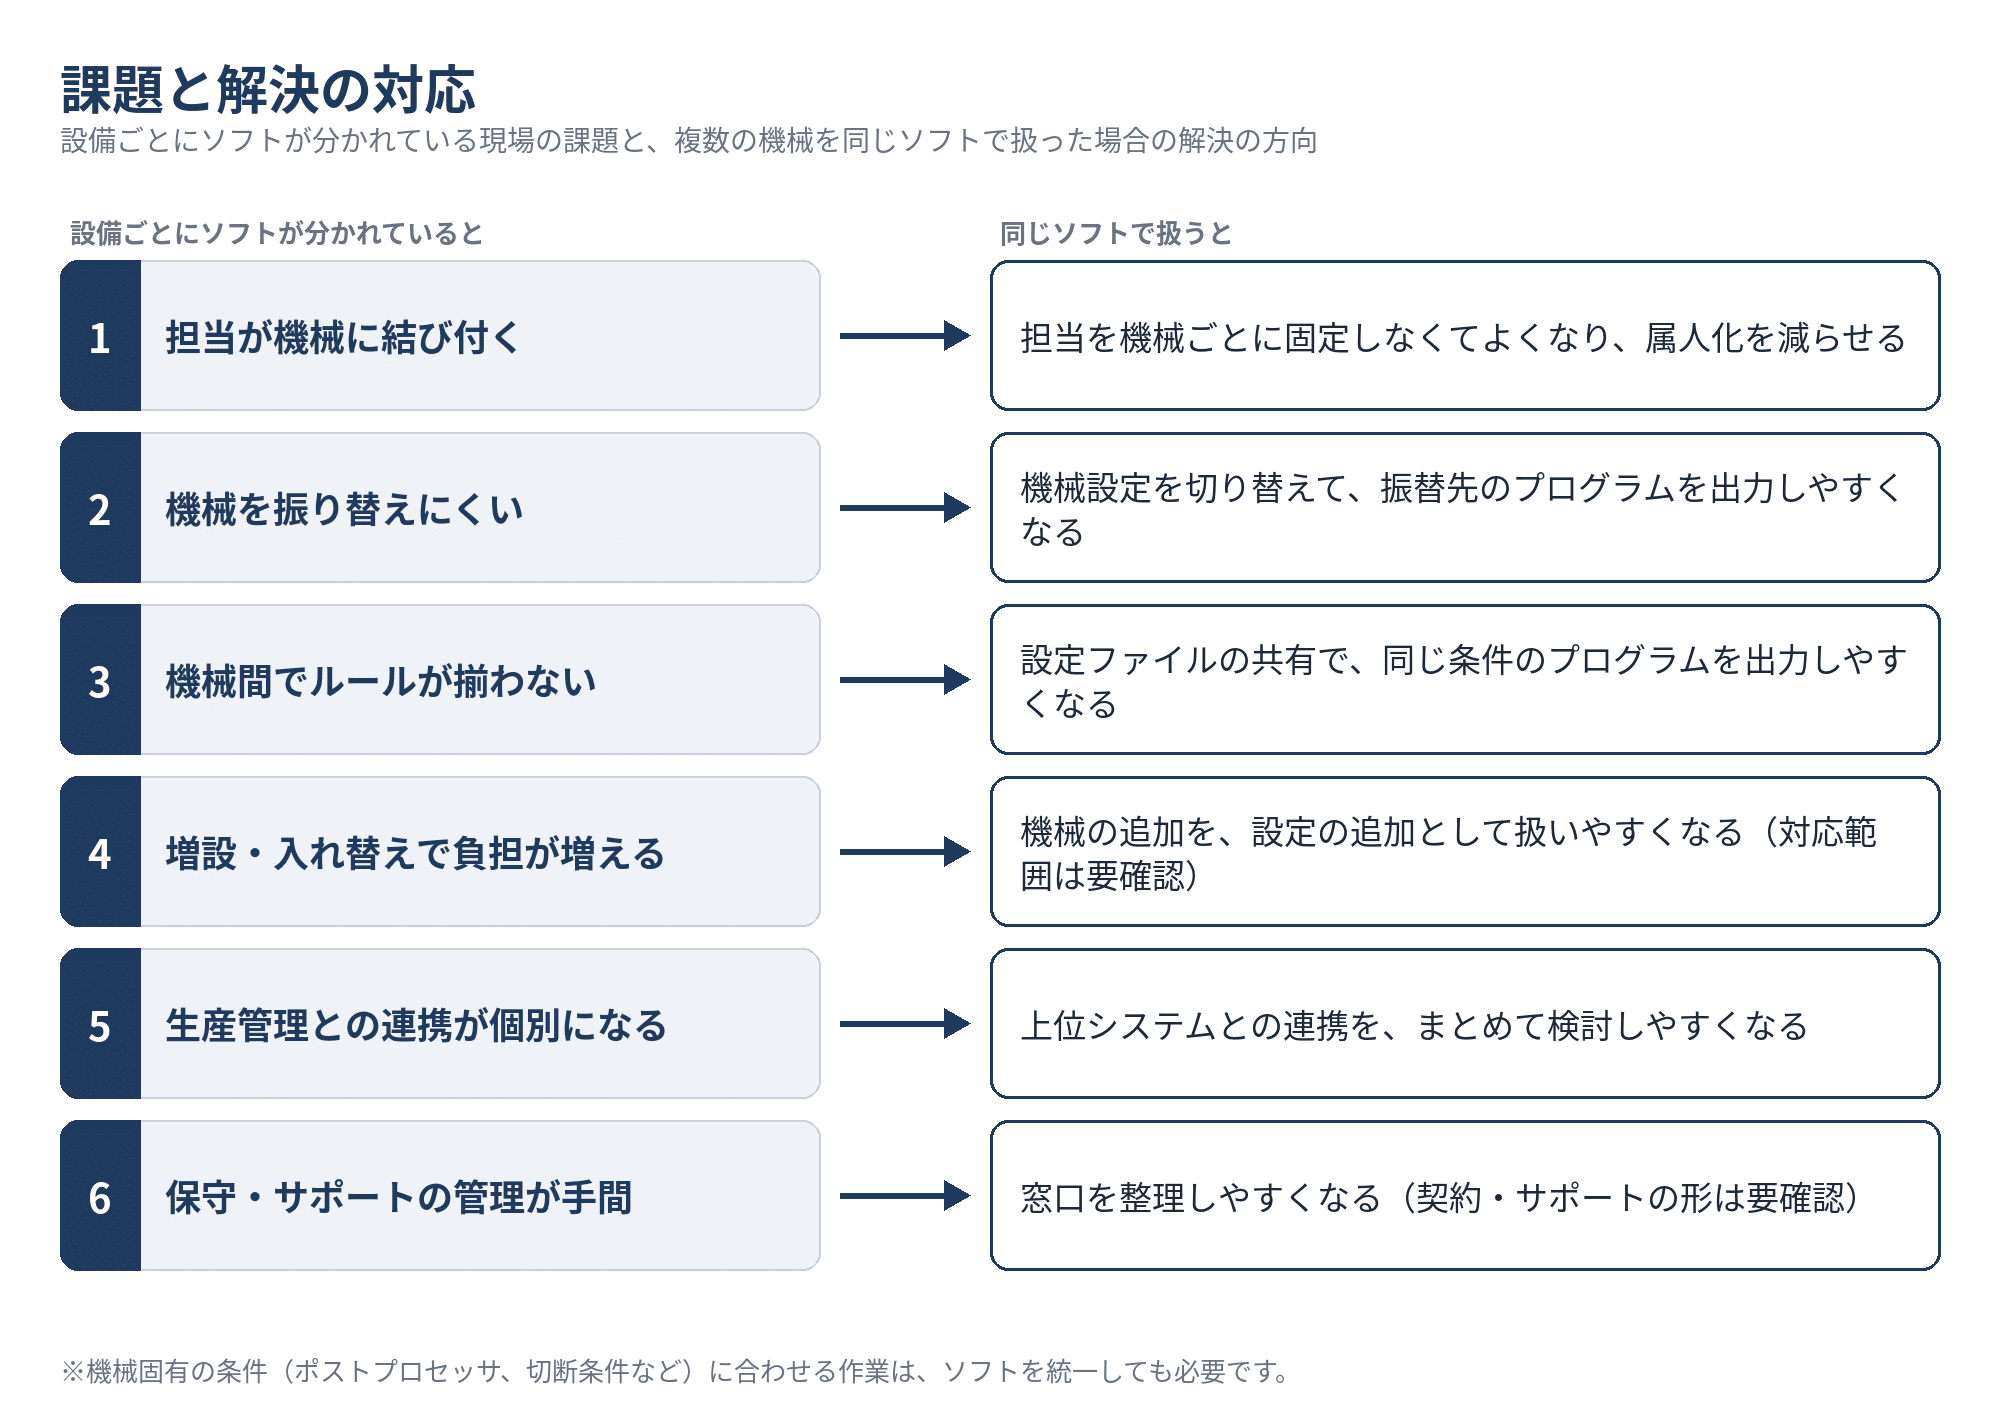
어려움은 담당, 기계의 이체, 절단 룰, 증설, 생산 관리와의 제휴, 보수의 6개의 장면에 나타납니다.
소프트웨어를 통일하면 과제는 어떻게 바뀌는가?
여러 기계를 동일한 소프트웨어로 취급하고 기계별 차이를 설정으로 관리하면 여섯 가지 과제 중 많은 부분이 가벼워지는 방향에 있습니다. 그러나 기계별 조건에 맞추는 작업은 남아 있습니다. 다음 장에서는 그 범위를 정리합니다.
과제별 변화를 그림 1에 정리한다.
SigmaNEST에서는 다음과 같은 해결책을 가정합니다.
통일해도 필요한 개별 '튜닝'
부품 데이터 작성 및 캡처, 중첩, 절단 경로 작성, 보고 및 조작 방법은 기계가 다르더라도 동일하게 처리할 수 있습니다.
한편 포스트 프로세서, 절단 조건, 고유 기능, 패키지, 실제 기기에서의 검증은 기계마다 개별 대응이 필요합니다.
똑같이 취급할 수 있는 부분은 다음 5가지입니다.
개별 조정이 필요한 부분은 다음 5가지입니다.
「많은 메이커・기종에 대응」이라고 하는 표현은, 이 개별의 조정을 전제로 하고 있습니다. 제조사, 기종, 연식, 포스트 프로세서, 패키지에 따라 조건이 달라지므로 대응 범위는 개별 확인이 필요합니다.
소프트웨어를 통일하기 전에 확인해야 할 5 가지 포인트
상기를 근거로, 「개별의 대응」이 어디까지 세심한지, 이것을 통일 소프트 선택의 체크 포인트로서 두는 것이 추천입니다.
이것으로 조금이라도 병목이 있는 것 같으면, 통일에 의해 얻을 수 있는 효과성을 한번 확인해도 좋을 것입니다.
통일할지 여부는 어떤 순서로 판단할지
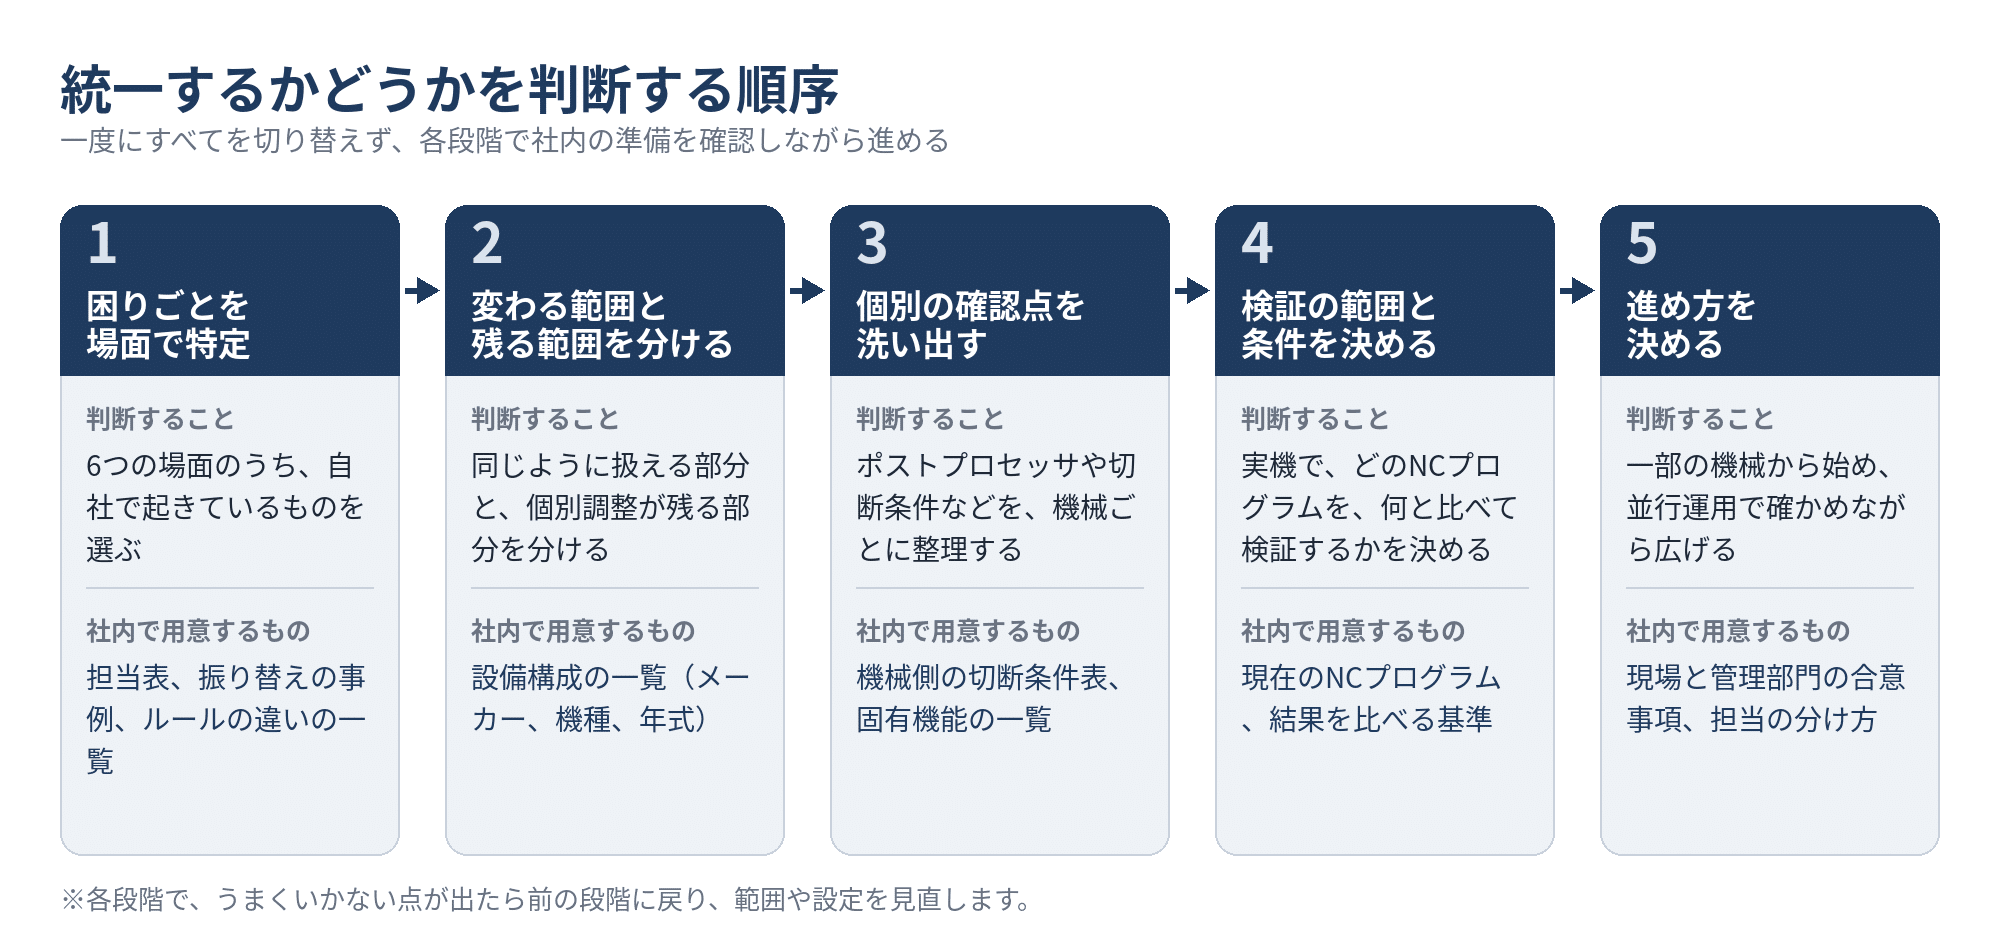
이러한 통일의 효과성, 관련 비용의 판별과 함께 "통일해야 할지"는 다음 순서로 생각해 보면 "무엇을 어떻게 해결해야 하는가"가 더 클리어됩니다.
문제를 장면에서 확인
이전 장의 6개의 장면 중에서 자사에서 일어나고 있는 것을 선택합니다. 사내에서 준비하는 것 : 담당표, 기계의 이체가 일어난 사례, 룰의 차이의 일람.
변화하는 범위와 남은 범위를 분리
각 기계마다 동일하게 취급할 수 있는 부분과 개별 조정이 남는 부분을 나눕니다. 사내에서 준비하는 것: 설비 구성의 일람(메이커, 기종, 연식, NC 장치).
개별적으로 확인할 점을 씻어낸다
포스트 프로세서, 절단 조건, 고유 기능, 패키지 조건을 기계별로 정리합니다. 사내에서 준비하는 것:기계측의 절단 조건표, 사용하고 있는 고유 기능의 일람.
검증 범위와 조건 결정
실제 기계에서 어떤 NC 프로그램을 무엇과 비교하여 검증할지 결정합니다. 사내에서 준비하는 것: 현재의 NC 프로그램, 절단 결과를 비교하는 기준.
진행 방법을 결정
대상의 기계와 순서를 정해, 일부의 기계로부터 시작해, 병행 운용으로 확인하면서 펼칩니다. 작동하지 않는 점이 나오면 이전 단계로 돌아가서 검토합니다. 사내에서 준비하는 것: 현장과 관리 부문의 합의 사항, 담당의 나누는 방법.
도입 후의 구체적인 이행의 흐름은, 아래의 페이지도 꼭 참고해 보세요:
관련 페이지:복수 메이커 설비의 통일 운용(현장을 멈추지 않고 실시할 수 있는 이행의 흐름)
소프트의 통일에 도움이 되는 지금까지의 사례
아래에 공장마다 다른 CAD/CAM을 SigmaNEST로 통일한 사례와 복수 메이커의 설비가 혼재하는 환경에서 소프트를 통일한 사례를 소개합니다.
사례에 나타나는 효과는 가공 내용, 설비 구성, 재료, 운용 조건에 따라 다릅니다.
그러나 어떤 설비로 시작했는지, 현장과 관리 부서에서 어떻게 합의하게 되었는가 등의 실제 정보는 귀사의 진행방법을 생각하는 재료가 될 것이라고 알고 있습니다.
소프트 통합을 시뮬레이션하여 실패없는 환경 개선
소프트의 통일은 효과가 크고 작은 작업이 아닙니다. 포인트는 다음 4가지입니다.
요약하면 다음 포인트가 중요합니다.
복수 메이커의 설비를 같은 소프트로 취급할 수 있을까, 어디까지 대응할 수 있을까는, 메이커, 기종, 연식에 따라서 다릅니다. 시그마텍 재팬에서는, 사용의 설비의 구성을 방문한 후, 대응의 범위와 진행 방법을 함께 정리합니다.
희망에 따라 청각 회의도 준비 할 수 있으므로 부담없이 연락주십시오.
대응 기종을 확인·상담한다 →이 기사에 대하여
감수:시그마텍 재팬 주식회사


